Producten
HF-gelaste pistoolkoffer
  • HF-gelaste pistoolkofferHF-gelaste pistoolkoffer

HF-gelaste pistoolkoffer

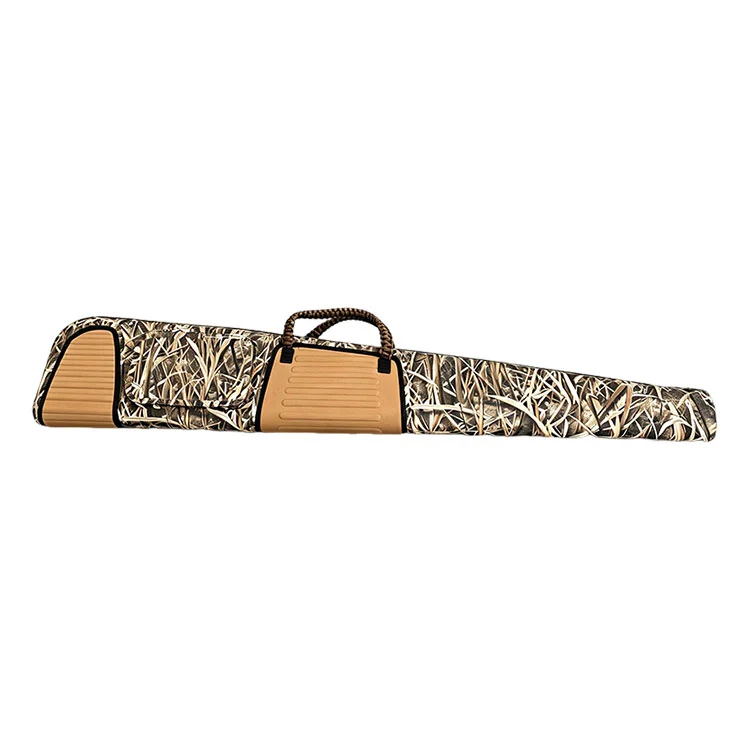
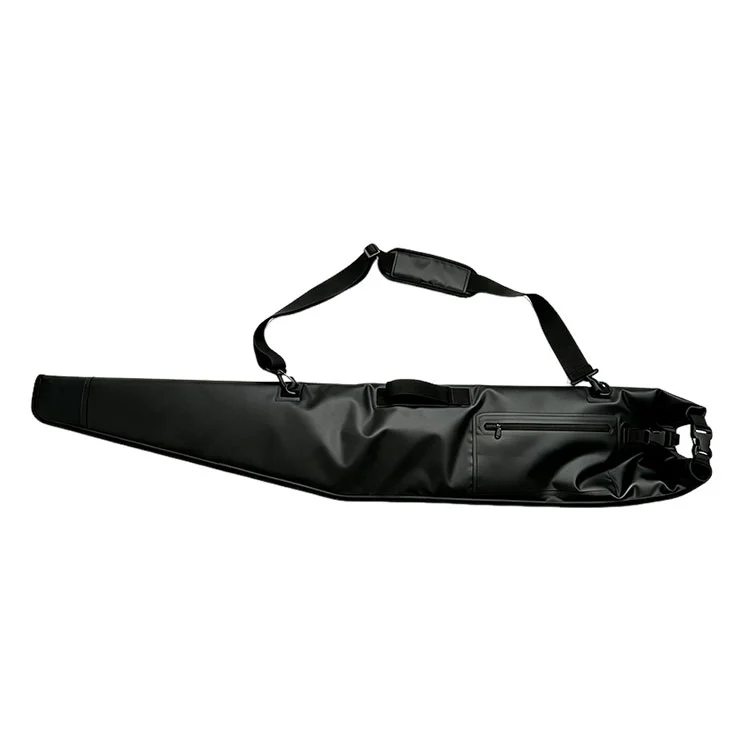
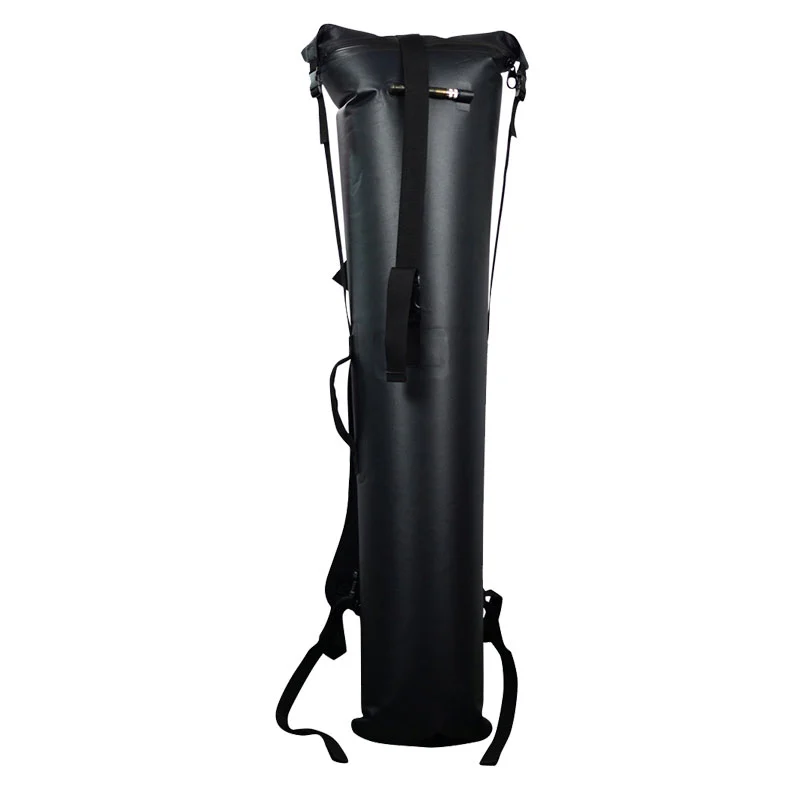
De SL-E603 HF-gelaste pistoolkoffer meet 122 x 30 x 8 cm bij ongeveer 1,1 kg en heeft een interne capaciteit van ongeveer 25-30 liter. De 840D TPU gelamineerde schaal is gevormd op speciaal elektrodegereedschap op 27,12 MHz als een lichaam uit één stuk met een ronde kolfkamer en een taps toelopende loopkamer, afgesloten door een verzegelde ritssluiting die in de lichaamsnaad is gelast en met een classificatie van IPX7. Het laswerk wordt intern uitgevoerd in Dongguan, China en Ho Chi Minh City, Vietnam. Minimale afname 300 stuks, monsters binnen 7-10 dagen.

Lasparameters – vermogen, elektrodedruk en verblijftijd – worden voor elke binnenkomende batch stof ingesteld en geregistreerd, en aan het begin van elke productierun wordt een monster van het eerste artikel destructief afgepeld. Gebogen lassen aan de stompradius worden als afzonderlijk gedeelte aan een afpeltest onderworpen. Er zijn parameterrecords beschikbaar voor bestanden van OEM-kwaliteit.

Lasbaarheid hangt af van de moleculaire polariteit. TPU en PVC lassen netjes; polyethyleen en polypropyleen zijn niet-polair en kunnen niet RF-gelast worden; ongecoat nylon of polyester vereist een lasbaar laminaat. De 840D geweven basis is slijtvast en het TPU-laminaat zorgt voor zowel de waterdichte barrière als de lasbare laag.

HF Welded Gun CaseGelaste schaal uit één stuk, met het kamerprofiel en de gelaste zak

Wat maakt deze schaal moeilijker te lassen dan een buis

Een cilindrische droge zak is een herhaalde rechte naad. Een wapenkoffer met kamers is dat niet.

Functie Gevolg van het lassen
Afgeronde kolfkamer Gebogen laspad; elektrodegereedschap gevormd naar de straal
Taps toelopende vatkamer De lasbreedte moet constant blijven naarmate het paneel smaller wordt
Plat profiel van 8 cm Twee grote vlakken die elkaar ontmoeten bij een smalle randlas in plaats van een opgerolde buis
Gelast accessoirevak Een tweede lasbewerking op een reeds gelast oppervlak
Rits in de naad gelast Verschillende materialen samengevoegd in dezelfde bewerking
Bevestigingspatches voor riempjes Hybride lassen op puntlastposities

Elk daarvan is een afzonderlijke tooling- en parameterbeslissing. Dit is de reden waarom een ​​HF-gelaste pistoolkoffer met kamers hogere ontwikkelingskosten met zich meebrengt dan een buis en waarom we de gereedschappen expliciet vermelden in plaats van deze in een eenheidsprijs op te nemen.

De drie variabelen

De frequentie wordt vastgelegd door de apparatuur. Alles wat een operator fout kan doen, wordt vastgelegd in drie instellingen, die voor elke binnenkomende stofbatch worden vastgesteld en geregistreerd.

Variabel Functie Indien te laag ingesteld Indien te hoog ingesteld
Stroom Snelheid van warmteontwikkeling in de verbinding Ondergefuseerd; naad scheidt netjes Materiaal verbrandt of wordt dunner bij de las
Elektrode druk Forceert verzachte lagen samen Onvolledige versmelting over de lasbreedte Materiaal verplaatst; las dunnen
Verblijfstijd Totale energie in het gewricht Koudlassen met slechte hechtsterkte Oververhitting en verbrossing

Koelen onder druk is de vierde stap en de stap die het vaakst wordt overgeslagen bij goedkope productie. Als u de elektrode loslaat voordat het gesmolten polymeer opnieuw stolt, ontstaat er een verbinding die er goed uitziet en onder belasting uit elkaar valt.

Waarom slechts sommige materialen lassen

Het proces is afhankelijk van de moleculaire polariteit. Een polymeer met een dipool reageert op het wisselveld en verwarmt intern; een niet-polair polymeer reageert helemaal niet, ongeacht de kracht die wordt uitgeoefend.

Materiaal RF-lasbaar Opmerking
TPU Ja Sterk polair; las netjes - de SL-E603-schaal
PVC Ja Sterk polair; las goed, lagere kosten, zwaarder
PU-gecoat Varieert Afhankelijk van de coatingformulering en -dikte
Polyethyleen Nee Niet-polair; heeft hetelucht- of ultrasone methoden nodig
Polypropyleen Nee Niet-polair; niet RF-lasbaar
Ongecoat nylon of polyester Nee Basisstof alleen kan niet worden gelast

Dit is de reden waarom de schaal is gespecificeerd als TPU-gelamineerd in plaats van als geweven stof. De 840D geweven basis is slijtvast; het TPU-laminaat is zowel de waterdichte barrière als de laag die lassen mogelijk maakt.

Het acceptatiecriterium

Destructieve afpeltest: bij een correct gelast monster scheurt de moederstof voordat de las loslaat. Een naad die netjes langs de laslijn opengaat, geeft aan dat er onvoldoende energie in de verbinding zit en leidt tot een parameterbeoordeling voordat de productie wordt voortgezet. Dit gebeurt aan het begin van elke productierun en de gegevens zijn beschikbaar voor bestanden van OEM-kwaliteit.

Wat lassen van de lijst met mislukkingen verwijdert

Mislukkingsmodus op een gestikte behuizing Op een gelaste schaal
Naadtape gaat omhoog na hitte- en wascycli Geen tape aanwezig
Naaldperforaties gaan weer open naarmate de lijm ouder wordt Er zijn geen perforaties aanwezig
Het stiksel komt los onder trillingen Geen stiksels in de waterdichte behuizing
De zaknaad lekt nadat deze door de schaal is genaaid Zakgelast op een doorlopend vlak
Bandankers doorboren de barrière Ankers gelast aan verstevigingsstukken
Bij agressieve reiniging wordt de rand van de tape opgetild De schaal kan worden geschrobd en afgespoten

Specificatie

Item Specificatie
Model SL-E603
Producttype Volledig gelaste waterdichte geweerkoffer
Maat 122 × 30 × 8 cm (geschat)
Gewicht ca. 1,1 kg (geschat)
Interne capaciteit ca. 25–30 liter
Materiaal van de schaal 840D TPU gelamineerde stof
Bouw RF-gelast lichaam uit één stuk
Naadtype Hoogfrequent gelaste, hitteverzegelde randen
Waterdichte beoordeling IPX7
Sluiting Waterdichte ritssluiting
Accessoirezak 1 gelaste waterdichte zak met ritssluiting
Profiel Afgeronde kolfkamer, taps toelopende loopkamer
Dragen Verstelbare afneembare schouderriem + versterkt handvat
Kleurstellingen Kaki/zwart/legergroen, tweekleurig
Compatibiliteit met vuurwapens Jacht-, schiet-, tactische geweren; jachtgeweren
MOQ 300 stuks
Voorbeeld doorlooptijd 7–10 dagen
Productiedoorlooptijd 30–45 dagen
OEM/ODM Ondersteund
Oorsprong China

Gelaste ontwikkelingsopties

Optie Opmerkingen
Aangepaste lichaamslengte Nieuwe elektrodegereedschappen ontwikkeld zoals vereist
Kamer profiel De radius van de kolf en de tapsheid van de loop zijn verstelbaar
Materiaal van de schaal 840D TPU-standaard; Alternatief voor 500D PVC-zeildoek
PVC-vrije specificatie TPU-constructie overal
Gelaste logopatch Toegepast zonder de schaal te doorboren
Zakconfiguratie Grootte, positie of een tweede gelaste zak
Kleur splitsen Tweekleurige gelaste panelen in elke combinatie
Parameterdocumentatie Lasgegevens geleverd voor kwaliteitsbestanden

Productievolgorde

1. Inspectie van binnenkomende stoffen en proef van de lasbaarheid van de batch

2. Instelling lasparameters – vermogen, druk, verblijftijd geregistreerd per batch

3. Lasmonster van het eerste artikel en destructieve afpeltest

4. Precisiesnijden van panelen tot de kamerontwikkeling

5. RF-lassen van de straal van de kolfkamer

6. RF-lassen van de taps toelopende loopkamer en randnaden

7. Gelaste bevestiging van het accessoirevak en de ritsnaad

8. Hybride lassen van bandankers en handgreepbevestigingen

9. Verificatie van onderdompeling tegen de IPX7-conditie

10. Eindinspectie en exportverpakking

Lasinspectie

Rekening Methode Frequentie
Materiaal lasbaarheid Proeflassen op binnenkomende batch Elke batch
Parameterrecord Vermogen, druk, verblijf geregistreerd Elke batch
Peeling van het eerste artikel Destructieve afbladdering van een proeflas Begin van elke run
Lasuiterlijk en randdefinitie Visueel, in proces Continu
Consistentie van de lasbreedte Gemeten tegen goedgekeurd monster Bemonstering
Gebogen sectielas Visueel bij de kolfradius 100%
Afgewerkte waterintegriteit Onderdompelingscontrole Per goedgekeurd bemonsteringsplan

Lasproeven

Proces Methode Resultaat
Naad afpellen Destructieve afbladdering van een gelast monster Het bovenmateriaal scheurde vóór het scheiden van de naden
Gebogen lasintegriteit Trek de test specifiek uit op de radius van de kolf Gelijkmatig gehouden met lassen met rechte secties
IPX7-onderdompeling Verzegelde behuizing ondergedompeld tot 1 m gedurende 30 minuten Geen indringing bij enige lasnaad
Vermoeidheid door flexie van de naden Herhaald buigen op de laslijn Geen barsten of scheiding
Hydrolysebestendigheid Langdurige blootstelling aan warme, vochtige omstandigheden Geen naadverzachting of delaminatie
Integriteit bij lage temperaturen Gebogen na 12 uur bij -20 °C Naden intact; geen brosse breuk
Schrobben en slang Herhaaldelijk agressief reinigen van naadgebieden Geen degradatie; geen taperand om op te tillen
Ankerpatch trekkracht Aanhoudende belasting op gelaste bandpatches Geen scheiding van de gelaste patch

Productiecapaciteit

Hoogfrequent lassen is een kapitaaluitrusting en geen uitbesteding. Onze laslijnen worden intern uitgevoerd in Dongguan, China en Ho Chi Minh City, Vietnam, elektrodegereedschappen worden intern ontwikkeld voor aangepaste vormen, de lasbaarheid wordt getest op elke binnenkomende batch en de laslijn en het inspectieproces staan ​​open voor kopersaudit.

Recent werk

Canada — project voor jachtmerktools

Het merk wilde een diepere kolfkamer voor pistolen met verstelbare kammen, waardoor de lasradius veranderde in plaats van alleen een afmeting. We hebben nieuwe elektrodegereedschappen ontwikkeld voor de herziene curve en het gebogen gedeelte specifiek aan een afpeltest onderworpen vóór goedkeuring, omdat bij een gebogen las de gereedschapsfout het eerst zichtbaar is. 450 stuks, 47 dagen inclusief gereedschap.

Nederland — kwaliteitsbestand importeur

Hun nalevingsteam had naast het onderdompelingsrapport lasparameterrecords per batch nodig, nadat ze eerder de mondelinge toezegging van een leverancier hadden aanvaard. We hebben geregistreerde gegevens over vermogen, druk en verblijftijd verstrekt bij de zending en bij de resultaten van het eerste artikelschillen. 600 stuks, 43 dagen.

Japan — PVC-vrije specificatie

De marktvereisten sloten PVC volledig uit. De standaard 840D TPU-constructie voldeed al aan de eisen en we hebben de documentatie over de materiaalsamenstelling via de toeleveringsketen bevestigd in plaats van iets te vervangen. 350 stuks, 42 dagen.

Wat kopers ons vertelden

"Bij gebogen lassen wordt een leverancier ontdekt. ​​Je hebt dat gedeelte zelf getest en ons het resultaat laten zien."

— Productingenieur, jachtmerk

"Parameterrecords per batch maakten van een claim een ​​document. Ons compliance-team stopte daarna met het stellen van vragen."

— Kwaliteitsmanager, importeur

"Als de stof vóór de naad scheurt, valt er niets meer te betwisten. Dat was de test die ons overtuigde."

— Sourcing Lead, distributeur van buitenapparatuur

1. Wat is hoogfrequent lassen?

Een elektromagnetisch veld op 27,12 MHz keert de polariteit ongeveer 27 miljoen keer per seconde om. Polaire moleculen in de TPU proberen zich bij elke omkering opnieuw uit te lijnen, en de interne wrijving genereert in één keer warmte over de volledige dikte van de verbinding. Onder druk van de elektrode versmelten de verweekte lagen en worden ze opnieuw vast als één continu gedeelte.

2. Waarom is een behuizing met kamers moeilijker te lassen dan een buis?

Een buis is een herhaalde rechte naad. Deze schaal heeft een gebogen kolfkamer waarvoor gereedschap nodig is dat is gevormd naar de straal, een taps toelopende loopkamer waar de lasbreedte constant moet blijven naarmate het paneel smaller wordt, een gelaste zak aangebracht op een reeds gelast oppervlak en een ritssluiting die in de naad is gelast. Elk is een afzonderlijke tooling- en parameterbeslissing.

3. Hoe weet je of een las goed is?

Destructieve peelingtesten. Bij een correcte las scheurt de moederstof voordat de naad loslaat. Een schone scheiding langs de laslijn betekent onvoldoende energie en leidt tot een parameterbeoordeling voordat de productie wordt voortgezet.

4. Wat zijn de procesvariabelen?

Vermogen, elektrodedruk en verblijftijd worden per binnenkomende stofbatch ingesteld en geregistreerd. Koelen onder druk is de vierde stap en de stap die het vaakst wordt overgeslagen bij goedkope productie; door de elektrode vroegtijdig los te laten, ontstaat er een verbinding die er goed uitziet en onder belasting uit elkaar valt.

5. Kan elke waterdichte stof RF-gelast worden?

Nee. Het proces heeft moleculaire polariteit nodig. TPU en PVC lassen goed; polyethyleen en polypropyleen zijn niet-polair en kunnen helemaal niet RF-gelast worden. Ongecoat nylon of polyester vereist een lasbaar laminaat. Bij elke binnenkomende batch wordt de lasbaarheid getest.

6. Las u in eigen beheer?

Ja, op onze eigen lijnen in Dongguan, China en Ho Chi Minh City, Vietnam, met intern ontwikkelde elektrodegereedschappen. De laslijn en het inspectieproces staan ​​open voor kopersaudit.

7. Wat schrapt lassen van de foutenlijst?

Naadband gaat omhoog, naaldperforaties gaan weer open naarmate de lijm ouder wordt, stiksels komen los onder trillingen, zaknaden lekken waar ze door de schaal zijn genaaid, en riemankers die de barrière doorboren. Geen van deze faalwijzen bestaat op een gelaste schaal.

8. Kan de HF-gelaste pistoolbehuizing worden geschrobd of afgespoten?

Ja. Omdat er geen naadtape is om op te tillen, tolereren gelaste naden reiniging die een getapete behuizing zou beschadigen - handig na blootstelling aan zout, slib of bloed.

9. Barsten lasnaden bij kou?

Nee. Na twaalf uur bij -20 °C bleven de naden intact en flexibel, zonder brosse breuk op de laslijn.

10. Is er een PVC-vrije uitvoering beschikbaar?

Ja. De standaard 840D TPU-constructie is PVC-vrij en documentatie over de materiaalsamenstelling kan via de toeleveringsketen worden geleverd voor markten die dit vereisen.

11. Kun je een aangepaste vorm ontwikkelen?

Ja. Elektrodegereedschappen zijn intern ontwikkeld voor aangepaste lengtes, kamerprofielen, gelaste wapening en logopatches. Gereedschappen worden expliciet vermeld en niet in de eenheidsprijs opgenomen.

12. Wat zijn de commerciële voorwaarden?

MOQ 300 stuks, monsters in 7–10 dagen, productie in 30–45 dagen, geciteerd EXW, FOB of CIF, met gereedschapsontwikkeling geciteerd per project en lasparameterdocumentatie beschikbaar voor kwaliteitsbestanden.

Stuur onderzoek
Contact informatie
Stuur uw aanvraag naar Sealock en geef hier uw wensen door. Wij bieden snelle responsondersteuningsdiensten voor merken van jachtuitrusting over de hele wereld.
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies. Privacybeleid
AfwijzenAccepteren